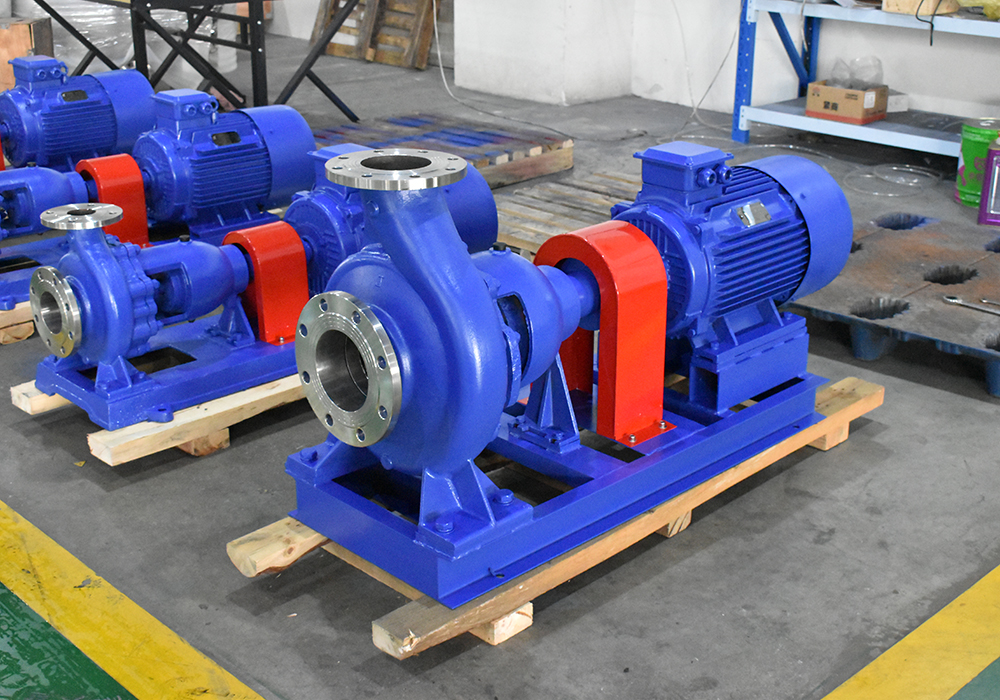
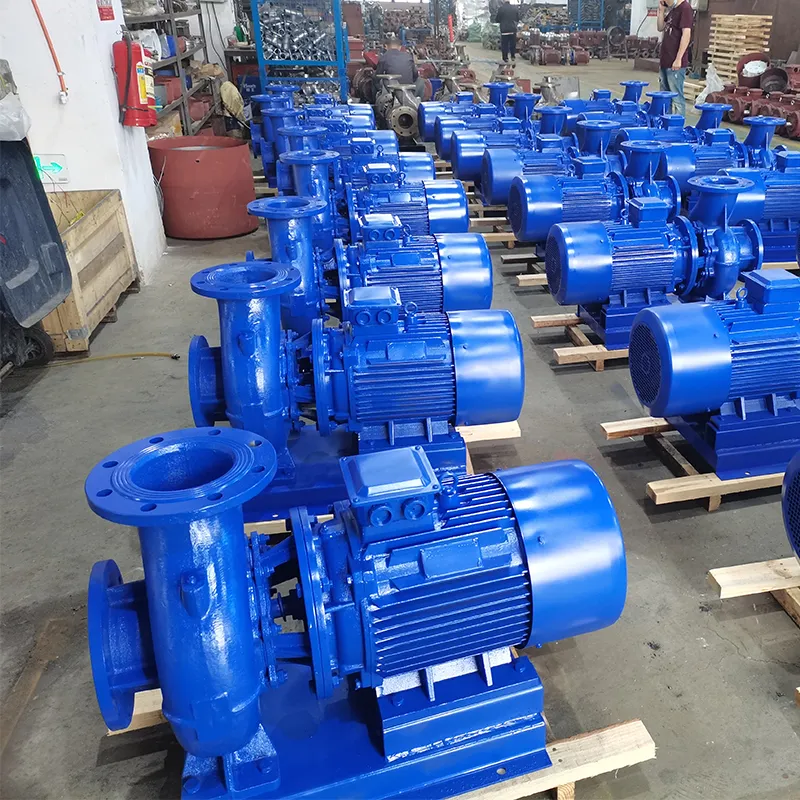
تعليمات التثبيت: شراء الشركة المصنعة لمضخات الطرد المركزي الكيميائية الأفقية من أنواع IS
2026-05-29
التثبيت المسبق: فحص الأدوات والشروط والمعدات المهمة
لا يبدأ التشغيل الناجح لأي وحدة صناعية في لحظة بدء تشغيل المحرك، ولكن في مرحلة التثبيت الصحيح. بالنسبة لمضخات الطرد المركزي الكيميائية الأفقية من النوع IS، والتي تعد المعيار الفعلي لضخ السوائل النظيفة والعدوانية إلى حد ما مع درجات حرارة تصل إلى 80 درجة مئوية، تكون أخطاء التثبيت مكلفة بشكل خاص. في ممارستنا، واجهنا مرارًا وتكرارًا مواقف حيث تعطلت المضخة الجديدة بعد أسبوعين من التشغيل فقط بسبب سوء محاذاة خط العمود أو عدم وجود عزل مناسب لاهتزاز الأساس. المعلمة الرئيسية التي تحدد متانة الوحدة هي محاذاة المحرك وأعمدة المضخة، والتي يجب ألا يتجاوز انحرافها 0.05 مم لكل متر من طول أداة التوصيل.
قبل البدء في العمل الفعلي، يجب عليك التأكد من أن لديك مجموعة كاملة من الأدوات وأن الموقع يلبي المتطلبات الفنية. سوف تحتاج إلى: مجموعة من المفاتيح المفتوحة والحلقية، ومستوى دقة (حساسية لا تقل عن 0.02 مم/م)، ومؤشر قرص للمحاذاة، ورافعات بقدرات رفع مختلفة ومفتاح عزم الدوران. لا تهمل فحص المعدات نفسها عند الاستلام. حتى المنتجات من الشركات المصنعة الموثوقة مثلتشجيانغ يانغزيجيانغ ضخ الصناعة المحدودة، التي تخضع لرقابة صارمة على الجودة في ثمانية خطوط إنتاج وحاصلة على شهادات CE وISO 9001، قد تتلقى عيوبًا مخفية أثناء النقل. افحص الهيكل بحثًا عن الشقوق، وتحقق من الدوران الحر للعمود يدويًا (يجب أن يدور بسلاسة، دون تشويش أو ضوضاء غريبة) وتأكد من سلامة مواد التشحيم الموجودة في العبوة.
يجب أن يكون أساس وحدة الضخ من النوع IS مصنوعًا من الخرسانة بدرجة لا تقل عن M200 وأن تكون كتلتها أكبر من كتلة الوحدة بما لا يقل عن 3-4 مرات. وهذا أمر بالغ الأهمية لتخميد الاهتزاز. إذا كنت تقوم بتركيب المضخة على أرضية موجودة، فتأكد من أن قدرتها على التحمل مصممة لتحمل الأحمال الديناميكية. يجب أن يكون سطح الأساس أفقيًا تمامًا. يُسمح بمنحدر لا يزيد عن 2 مم لكل متر خطي. من الأخطاء الشائعة محاولة تسوية المضخة فقط باستخدام الحشوات الموجودة أسفل القدمين، مع تجاهل انحناء الوسادة الخرسانية نفسها. وينتج عن ذلك ضغوط داخلية في مبيت المضخة عند ربط البراغي، مما يؤدي مع مرور الوقت إلى تشوه المبيت وفشل الختم الميكانيكي.
إرشادات خطوة بخطوة لتثبيت الأساس والإطار الأساسي
تتطلب عملية تركيب مضخة الطرد المركزي الأفقية اتباع نهج متسلسل، حيث تعتمد كل مرحلة على جودة السابقة. إن انتهاك التكنولوجيا في مرحلة إعداد الأساس يجعل من المستحيل تحقيق دقة المحاذاة المطلوبة في المستقبل. فيما يلي منهجية مفصلة تعتمد على سنوات عديدة من الخبرة لمهندسي الخدمة وتوصيات الشركات المصنعة.
- وضع العلامات وإعداد المقعد.تنظيف سطح الأساس من الزيت والغبار وحطام البناء. باستخدام مستوى أو مستوى ليزر، ضع علامة على الخطوط المركزية المقابلة لموضع تصميم المضخة. من المهم مراعاة الموافقات التكنولوجية للصيانة: يجب أن تكون المسافة من غلاف المضخة إلى الحائط مترًا واحدًا على الأقل للوصول إلى الجزء الخلفي وإزالة الدوار. إذا كنت تخطط لملء الإطار بالخرسانة (للتثبيت المتجانس)، فقم بتثبيت القوالب بحيث تبرز الحافة العلوية للإطار بمقدار 5-10 مم فوق مستوى صب المستقبل. نوصي باستخدام مسامير التثبيت التي يبلغ قطرها M16 على الأقل، وتكون مدفونة في الخرسانة بطول لا يقل عن 10 أقطار للمسامير.
- تركيب الإطار الأولي والمحاذاة التقريبية.باستخدام آليات الرفع، قم بخفض وحدة التجميع (المضخة + المحرك على إطار مشترك) بعناية على الأساس. ضع أسافين مؤقتة أسفل مواقع مسامير التثبيت. لا تقم بربط البراغي بشكل كامل في هذه المرحلة. مهمتك هي أولاً محاذاة الإطار "بالعين" على طول المحاور. استخدم أكوامًا من الألواح المعدنية ذات السماكات المختلفة لرفع الإطار عن الأساس في البداية. تجنب استخدام الأوتاد الخشبية لأنها قد تتشوه تحت الحمل أو تمتص الرطوبة، مما يغير شكلها الهندسي. التحقق من أفقية الإطار في الاتجاهين الطولي والعرضي. يصل الانحراف المسموح به في هذه المرحلة إلى 1 مم/م.
- الحشو (إن أمكن) أو تركيب حشوات دائمة.بالنسبة للمضخات من النوع IS التي تعمل في ظروف اهتزاز مستمر، يفضل التركيب على إطار محشي. قم بإعداد ملاط أسمنتي رملي مع إضافة الملدنات لتحسين السيولة وتجنب الانكماش. املأ المساحة الموجودة أسفل الإطار بعناية، وتجنب تكوين فراغات هوائية يمكن أن تصبح رنانات اهتزاز. إذا تم استخدام طريقة التثبيت على الفواصل المعدنية (والتي تستخدم في كثير من الأحيان أثناء الإصلاحات أو على الهياكل الفولاذية)، تأكد من أن عدد الفواصل هو الحد الأدنى (لا يزيد عن 3-4 قطع عند نقطة واحدة)، وأن مساحتها تغطي مساحة دعم المخلب بنسبة 70٪ على الأقل. يجب أن تتناسب كل حشية بشكل مريح مع الحشية المجاورة لها؛ لا ينبغي أن يؤدي النقر بالمطرقة إلى إصدار صوت رنين يشير إلى التسرب.
- التسوية الدقيقة.بعد تثبيت الملاط أو تثبيت حزمة الرقائق، تابع التعديل النهائي. ضع مستوى دقة على مناطق الإطار المُشكَّلة (عادةً ما تكون رؤساء خاصين بالقرب من القدمين أو أسطح الحافة المُشكَّلة). من خلال ضبط ارتفاع مسامير الدعم أو سمك عبوات المباعد، يمكنك تحقيق الأفقية في حدود 0.05 مم/م. يرجى ملاحظة: يجب فحص المستوى في عدة نقاط حول محيط الإطار، لأن الإطار نفسه قد يكون به عيوب في الصب أو اللحام. في ممارستنا، كانت هناك حالة عندما كان إطار المضخة الجديدة به تشوه حلزوني، وأدى المحاذاة على طول محور واحد فقط إلى تشويش العمود عند تشديد البراغي. تحقق دائمًا من الشكل الهندسي في طائرتين متعامدتين.
- الشد النهائي للمراسي وقياس التحكم.عندما يكون موضع الإطار آمنًا وصحيحًا، قم بإجراء الربط النهائي لمسامير التثبيت. استخدم مفتاح عزم الدوران وأحكم ربط المسامير بنمط متقاطع، مع توزيع القوة بالتساوي. يمكن أن يؤدي الشد المفاجئ أو غير المتساوي إلى إزاحة الإطار وتعطيل الوضع الأفقي الذي تم تحقيقه. بعد التشديد، تأكد من إعادة فحص المستوى. إذا تغيرت القراءات بأكثر من 0.02 مم/م، قم بفك البراغي وكرر الإجراء. فقط بعد التأكد من استقرار موضع الإطار، يمكننا الانتقال إلى المرحلة الأكثر أهمية - محاذاة العمود.
محاذاة العمود: خطوة حاسمة لتحمل الحياة
إن محاذاة (ضبط) نصفي اقتران المضخة والمحرك الكهربائي هي عملية تحدد عمر وحدات المحامل والختم الميكانيكي الميكانيكي. تشير إحصائيات الفشل إلى أن أكثر من 60% من حالات الفشل المبكر لمضخات الطرد المركزي ترجع إلى سوء المحاذاة. بالنسبة لمضخات سلسلة IS التي تعمل بسرعات عالية (2900 أو 1450 دورة في الدقيقة)، تكون متطلبات الدقة صارمة بشكل خاص. يُسمح بإزاحة شعاعية لا تزيد عن 0.05 مم وتباين زاوي لا يزيد عن 0.2 مم/م (أو 0.02 مم عند قطر أداة التوصيل).
هناك طريقتان رئيسيتان للمحاذاة: استخدام مقاييس الاستشعار والحافة المستقيمة (لوحدات الطاقة المنخفضة حتى 15 كيلو واط) واستخدام أقواس المؤشر (لجميع التطبيقات الصناعية). نوصي بشدة باستخدام طريقة المؤشر، بغض النظر عن قوة المضخة، لأنها تتيح لك اكتشاف الإزاحة المتوازية والزاوية في وقت واحد وبدقة عالية. يتم تثبيت قوس المؤشر على نصف اقتران أحد الأعمدة (عادةً مضخة)، ويستقر مسبار المؤشر على السطح الأسطواني أو نهاية نصف اقتران المحرك. قبل البدء في القياسات، من المهم القضاء على اللعب المحوري للأعمدة عن طريق تثبيتها في وضع العمل، وإلا فإن نتائج القياس ستكون غير موثوقة.
تتكون عملية القياس من تدوير الأعمدة 360 درجة في نفس الوقت وتسجيل قراءات المؤشر عند أربع نقاط: 0 درجة، 90 درجة، 180 درجة و270 درجة. يشير الاختلاف في القراءات عند النقطتين 0° و180° إلى الإزاحة الموازية، ويشير الفرق عند النقطتين 90° و270° (مع مراعاة هندسة تركيب المؤشر) إلى الإزاحة الزاوية. يتم إجراء تعديلات الموضع عن طريق إضافة أو إزالة الحشوات أسفل أقدام المحرك (للتصحيح الرأسي) وتحريك المحرك أفقيًا باستخدام براغي الضبط الجانبية (للتصحيح الأفقي). تذكر القاعدة: إذا كنت بحاجة إلى رفع الجزء الخلفي من المحرك بمقدار 0.1 مم، فأنت بحاجة إلى إضافة فاصل 0.1 مم بالضبط أسفل كل ساق خلفية. من الأخطاء الشائعة التي يرتكبها المبتدئون هو محاولة تصحيح اختلال الزاوية باستخدام الحشوات الرأسية فقط، مما يؤدي حتمًا إلى اختلال موازي جديد.
ينبغي إيلاء اهتمام خاص للتمدد الحراري. غالبًا ما تضخ المضخات من النوع IS السوائل الساخنة. إذا تجاوزت درجة حرارة تشغيل الوسط 60-70 درجة مئوية، فإن مركز المضخة، عند تسخينها، سيرتفع فوق مركز المحرك البارد بسبب التمدد الحراري للمبيت والدعامات. في مثل هذه الحالات، من الضروري إجراء "المحاذاة الساخنة" أو إجراء تصحيحات للحالة الباردة، وخفض محور المحرك أسفل محور المضخة بمقدار محسوب (عادة 0.05-0.10 مم اعتمادًا على ارتفاع المحور ودرجة الحرارة). يؤدي تجاهل هذا العامل إلى حقيقة أنه عند الوصول إلى وضع التشغيل، يتم انتهاك المحاذاة، مما يتسبب في تسخين شديد للمحامل وتدمير الأختام.
تركيب خطوط أنابيب الشفط والضغط: الفروق الهيدروليكية
تضمن الأنابيب المناسبة للمضخة عدم وجود التجويف والحمل الزائد للمحرك. يجب أن تكون خطوط الأنابيب مستقلة عن غلاف المضخة؛ يجب عدم نقل أي حمل من وزن الأنابيب أو تمددها الحراري إلى حواف المضخة. يمكن أن يتسبب ذلك في تشويه الغلاف وانحشار المكره. للتعويض عن الإزاحات والاهتزازات المحتملة، استخدم إدخالات مرنة (خراطيم الاهتزاز) على أنابيب الشفط والتفريغ، وقم بتثبيتها بالقرب من المضخة قدر الإمكان.
أنبوب الشفط:
يجب أن يكون قطر أنبوب الشفط مساويًا أو أكبر من قطر أنبوب مدخل المضخة. يؤدي استخدام الأنابيب ذات القطر الأصغر إلى زيادة سرعة التدفق، مما يؤدي إلى زيادة الفاقد الهيدروليكي وانخفاض NPSH. يجب أن يكون مسار خط الشفط قصيرًا ومستقيمًا قدر الإمكان، مع أقل عدد ممكن من الانحناءات والانحناءات. إذا كان استخدام مرفق عند مدخل المضخة أمرًا لا مفر منه، فقم بتثبيته بحيث يكون الجانب الطويل مواجهًا للمضخة بحيث يتساوى التدفق قبل الدخول إلى المكره.
العنصر الحاسم هو تركيب المحول غريب الأطوار. يجب تثبيته بحيث يكون الجانب المسطح متجهًا لأعلى لتجنب حدوث جيب هوائي في الجزء العلوي من الانتقال. يُحظر تركيب المحولات متحدة المركز على الشفط، لأنها تؤدي حتماً إلى تراكم الهواء، والذي يدخل بعد ذلك إلى المضخة، مما يسبب ضوضاء التجويف وانخفاض الضغط. يجب تركيب صمام فحص أمام المضخة (إذا كان من الضروري الاحتفاظ بالسائل في الأنبوب عند التوقف) وصمام إغلاق. مطلوب مرشح خشن (سلة) لحماية المكره من المواد الصلبة، حتى لو كان السائل يعتبر نظيفا.
أنابيب الضغط:
يتم تركيب صمام فحص على خط الضغط مباشرة بعد المضخة للحماية من المطرقة المائية في حالة التوقف المفاجئ، ثم صمام إغلاق. يعد الصمام ضروريًا لتنظيم التدفق وتنفيذ أعمال الإصلاح دون إفراغ النظام بأكمله. عند بدء تشغيل المضخة، يجب إغلاق الصمام (لتقليل تيار البدء)، ويجب فتحه بسلاسة بعد وصول الوحدة إلى سرعتها المقدرة. يجب أن تحتوي خطوط الأنابيب على دعامات وأدوات تثبيت موثوقة؛ الأنابيب المتدلية غير مقبولة. إذا كان الطريق طويلا، قم بتوفير معوضات التمدد الحراري.
عند تركيب وصلات الحافة، استخدم حشوات الجرح البارونيتية أو الحلزونية المقاومة للوسط الذي يتم ضخه. يجب تشديد البراغي بالتساوي في نمط متقاطع. تؤدي البراغي المشدودة إلى حدوث تسربات، وتؤدي البراغي المشدودة بشكل زائد إلى تشوه الحواف والضغط على الحشية. بعد تجميع النظام بأكمله، يوصى بإجراء اختبارات هيدروليكية لخط الأنابيب بضغط يتجاوز ضغط التشغيل بمقدار 1.25-1.5 مرة للتأكد من إحكام التوصيلات قبل بدء تشغيل المضخة.
بدء التشغيل والتشغيل والتشخيص الأولي لتشغيل النظام
لحظة البدء الأول هي تتويج لأعمال التركيب، التي تتطلب أقصى قدر من التركيز. قبل تطبيق الجهد على المحرك، قم بإجراء قائمة مرجعية نهائية: تحقق من اتجاه دوران العمود (عن طريق تشغيله لفترة وجيزة)، وتأكد من إحكام جميع أدوات التثبيت، وتركيب الأغطية الواقية، والمنطقة المحيطة بالمضخة خالية من الأجسام الغريبة. انتبه بشكل خاص لنظام تزييت المحامل: يجب أن يكون مستوى الزيت بين علامات مؤشر الزيت، ويجب أن يكون الزيت نفسه نظيفًا ويتوافق مع اللزوجة المحددة في جواز السفر (عادةً الزيت الصناعي I-20A أو I-30A).
لا تقم مطلقًا بتشغيل مضخة الطرد المركزي جافة. سيؤدي غياب السائل في غرفة العمل، حتى ولو لبضع ثوان، إلى ارتفاع درجة الحرارة بشكل فوري وتدمير الختم الميكانيكي الميكانيكي (ختم الزيت). املأ المضخة وخط الشفط بالسائل من خلال تركيب الحشو الخاص أو افتح الصمام إذا كان النظام يتغذى بالجاذبية. افتح الصمامات لتحرير الهواء من غلاف المضخة وأنبوب الضغط حتى يظهر تيار مستمر من السائل بدون فقاعات. تعد أقفال الهواء سببًا شائعًا للتشغيل غير المستقر والاهتزاز وقراءات قياس الضغط الخاطئة.
خوارزمية الإطلاق:
1. أغلق الصمام الموجود على خط الضغط (للمضخات ذات السرعة المحددة < 150، والتي تشمل معظم موديلات IS).
2. قم بتشغيل المحرك الكهربائي.
3. افتح صمام الضغط بسلاسة، خلال 10-15 ثانية حتى يتم الوصول إلى وضع التشغيل المطلوب. التشغيل طويل الأمد مع إغلاق الصمام أمر غير مقبول (أكثر من 2-3 دقائق)، حيث يتم تحويل كل طاقة المحرك إلى حرارة، وتسخين السائل داخل السكن، مما قد يؤدي إلى غليانه وتلف المضخة.
4. راقب المعلمات التالية: تيار المحرك (يجب ألا يتجاوز التيار المقنن)، وضغط المدخل والمخرج، ودرجة حرارة المحمل (يجب ألا تتجاوز 70-75 درجة مئوية) ومستوى الاهتزاز.
أثناء عملية الاختراق (أول 4-8 ساعات من التشغيل)، تحقق بشكل دوري من حالة التغليف أو الختم الميكانيكي. بالنسبة لصندوق الحشو، يُسمح بتسرب التنقيط (10-20 قطرة في الدقيقة) لتبريد وتليين أسطح الاحتكاك. يشير الغياب التام للتسرب في صندوق الحشو إلى أنه مشدود بشكل زائد، مما سيؤدي إلى ارتفاع درجة حرارة العمود والتآكل السريع. بالنسبة للأختام الميكانيكية، في حالة جيدة يجب ألا يكون هناك أي تسرب على الإطلاق. إذا لاحظت تسخينًا زائدًا للمحمل أو ضوضاء غير عادية، فأوقف الوحدة على الفور لتحديد السبب. غالبًا ما يكون هذا نتيجة لاختلال المحاذاة أو دخول الحطام إلى المكره.
الأسئلة المتداولة حول التشغيل والصيانة
كم مرة يجب إعادة محاذاة الأعمدة؟
يجب إجراء فحص المحاذاة الأولي بعد 24-48 ساعة من بدء التشغيل، حيث يحدث الانكماش الأولي للأساس وتسخين الهيكل. في المستقبل، وفي ظل ظروف التشغيل العادية، يوصى بإجراء فحص مجدول كل 6 إلى 12 شهرًا. ومع ذلك، إذا كانت المضخة تخضع لدورات حرارية متكررة (التدفئة والتبريد) أو تعمل في ظروف اهتزاز خارجي قوي، فيجب تقليل الفاصل الزمني إلى 3 أشهر. يتطلب أي تدخل في تمديد الأنابيب أو استبدال عناصر الأساس إجراء فحص محاذاة غير مجدول.
هل يمكن استخدام مضخات IS لضخ المواد الكيميائية العدوانية؟
يتم تصنيع مضخات سلسلة IS القياسية من الحديد الزهر الرمادي (المبيت) والفولاذ (العمود والمكره) وهي مصممة للمياه والسوائل المحايدة. بالنسبة للوسائط العدوانية (الأحماض والقلويات والمذيبات)، فإن استخدام الإصدار القياسي من IS غير مقبول بسبب خطر التآكل والتدمير السريع. في مثل هذه الحالات الشركةتشجيانغ يانغزيجيانغ ضخ الصناعة المحدودةتقدم خيارات متخصصة مثل المضخات الكيميائية YCZ أو المضخات المغناطيسية المبطنة بالفلوروبلاستيك CQB-F، والتي تم تصميمها خصيصًا للتعامل مع الوسائط العدوانية. يجب أن يتوافق اختيار المواد لجزء التدفق بشكل صارم مع المقاومة الكيميائية للسائل الذي يتم ضخه.
ماذا علي أن أفعل إذا تسببت المضخة في حدوث الكثير من الضوضاء والاهتزاز أثناء التشغيل؟
الضوضاء والاهتزاز من الأعراض التي لا يمكن تجاهلها. الأسباب الأكثر احتمالا هي: التجويف (ضغط الشفط غير الكافي، الفلتر المسدود)، عدم محاذاة العمود، تآكل المحمل أو عدم توازن المكره. أولاً، قم بفحص ضغط المدخل وتأكد من عدم انسداد الفلتر. إذا كانت معلمات الشفط طبيعية، أوقف المضخة وتحقق من المحاذاة باستخدام المؤشر. ومن الجدير أيضًا الاستماع إلى المحامل باستخدام سماعة الطبيب: سيشير صوت الطنين المميز أو صوت الطقطقة إلى الحاجة إلى استبدالها. سيؤدي تشغيل المضخة في وضع التجويف لفترة طويلة إلى تدمير المكره والغلاف.
أي نوع من ختم العمود أفضل: صندوق الحشو أم الميكانيكي؟
يعتمد الاختيار على متطلبات الضيق وظروف التشغيل. التعبئة الغدية أرخص وأسهل في الصيانة وتسمح بتسرب قليل، وهو أمر مقبول لضخ المياه في الأنظمة التي لا يكون فيها فقدان المنتج حرجًا. كما أنه يتعامل مع السوائل الملوثة بشكل أفضل. يضمن الختم الميكانيكي الميكانيكي الختم الكامل، وهو أمر ضروري للسوائل باهظة الثمن أو السامة أو المتطايرة. ومع ذلك، فهو أكثر حساسية لتشوهات العمود والتشغيل الجاف والشوائب الكاشطة. بالنسبة للمنشآت الصناعية الحديثة، نوصي بتركيب موانع تسرب ميكانيكية كحل قياسي لتحسين السلامة البيئية وتقليل خسائر المنتجات.
يعد التثبيت الصحيح لمضخة الطرد المركزي الكيميائية الأفقية من النوع IS بمثابة استثمار في موثوقية إنتاجك. يتيح لك الامتثال لتقنية التثبيت والمحاذاة الدقيقة وبدء التشغيل الصحيح زيادة الفاصل الزمني للإصلاح بمقدار 2-3 مرات مقارنة بالمؤشرات المتوسطة. الشركةتشجيانغ يانغتزجيانغ صناعة الأنف المحدودة، مع أكثر من 20 عامًا من الخبرة ومركز الاختبار الخاص بها، تضمن الجودة العالية لمنتجاتها، ولكن تذكر: حتى المضخة الأكثر تقدمًا تتطلب موقفًا احترافيًا أثناء التثبيت. لا تبخل في مرحلة التثبيت حتى لا تدفع مبالغ زائدة مقابل الإصلاحات في المستقبل.
إذا واجهت أي صعوبات في اختيار المعدات، أو حساب معلمات النظام، أو كنت بحاجة إلى نصيحة بشأن ظروف تشغيل محددة، فإن المتخصصين الفنيين لدينا على استعداد للمساعدة. نحن نعمل مع العملاء في أكثر من 40 دولة، ونقدم الدعم في جميع مراحل دورة حياة المعدات.اتصل بنا اليومللحصول على وثائق فنية مفصلة أو تقديم طلب لمعدات الضخ التي تلبي احتياجاتك.